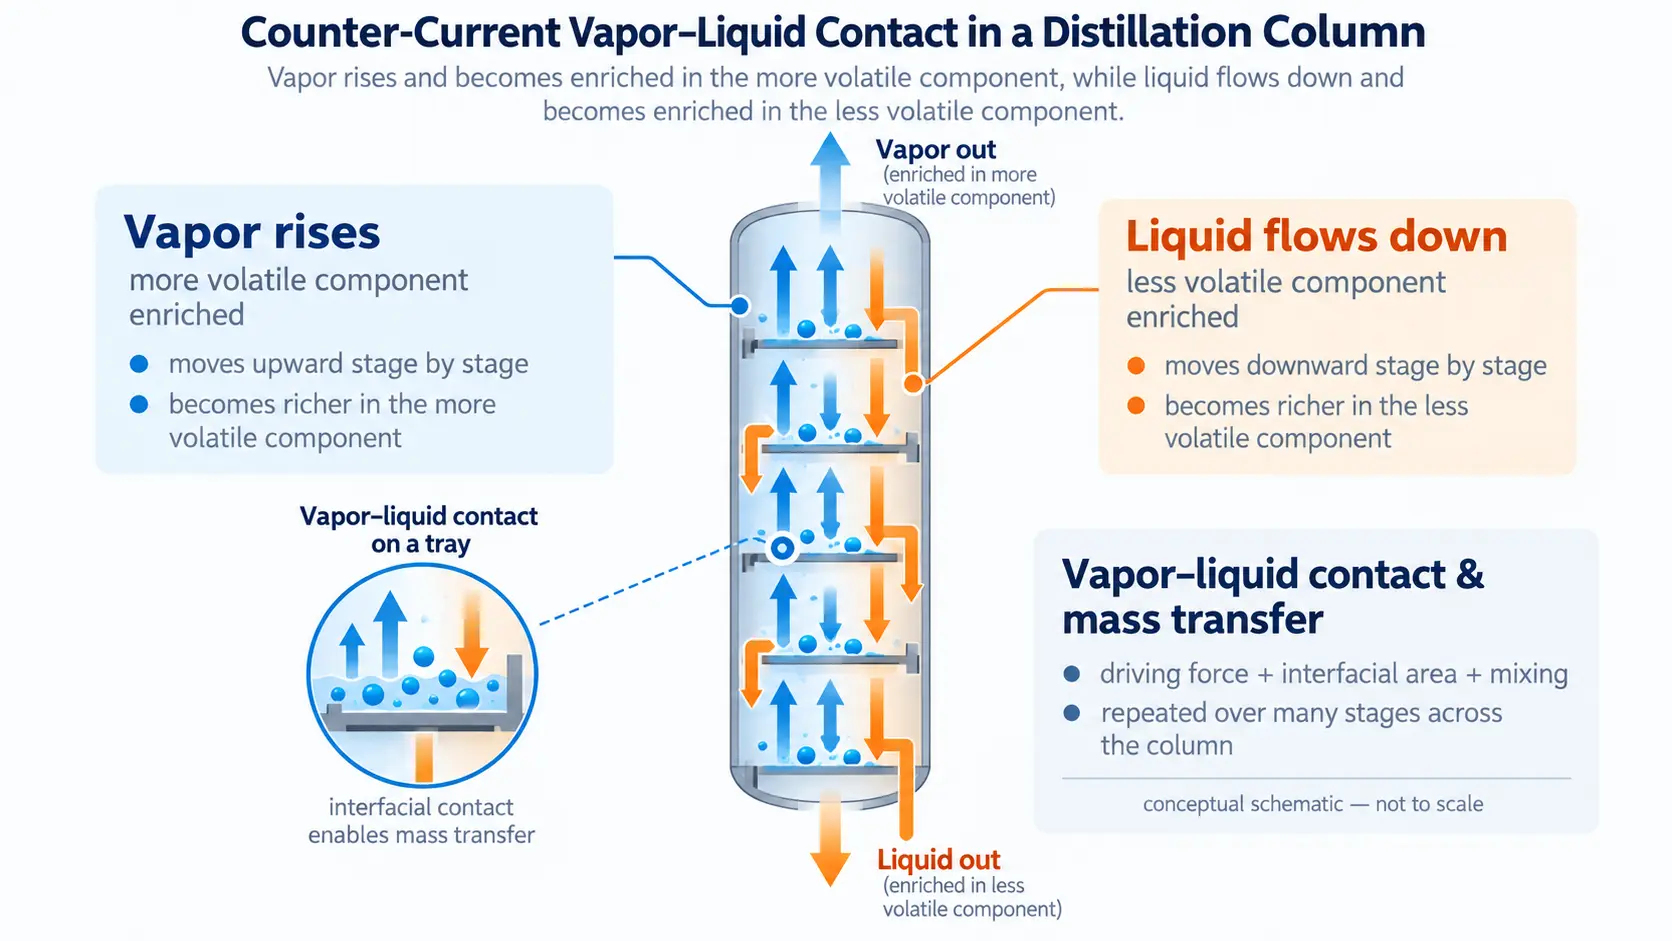
در یک برج تقطیر، بخار از پایین به بالا و مایع از بالا به پایین حرکت میکند. به دلیل تفاوت رفتار تعادلی اجزا، معمولاً جزء فرّارتر تمایل بیشتری برای حضور در فاز بخار دارد و جزء کمفرّارتر بیشتر در مایع باقی میماند. اختلاف بین ترکیب واقعی فازها و ترکیب تعادلی متناظر نیروی محرک انتقال جرم را ایجاد میکند. سینی یا پکینگ نیز با فراهمکردن سطح تماس، اختلاط و زمان تماس کافی کمک میکند دو فاز به تعادل نزدیکتر شوند؛ اما در تجهیز واقعی معمولاً به تعادل کامل نمیرسند.
Counter-current contact
داخل برج تقطیر واقعاً چه اتفاقی میافتد؟
ریبویلر در پایین برج بخشی از مایع را تبخیر میکند و بخار به سمت بالا حرکت میکند. در بالای برج نیز کندانسور، بخار خروجی را میعان میکند و بخشی از مایع بهعنوان reflux به برج برمیگردد. نتیجه، یک تماس خلافجهت پایدار میان بخار صعودی و مایع نزولی است.
وقتی این دو فاز با هم تماس پیدا میکنند، هر جزء بر اساس دما، فشار، ترکیب و خواص ترمودینامیکی خود «ترجیح» متفاوتی برای فاز بخار یا مایع دارد. در یک ناحیه تماس معمول در تقطیر، جزء فرّارتر غالباً دارای انتقال خالص از مایع به بخار است، درحالیکه جزء کمفرّارتر میتواند انتقال خالص در جهت مخالف، یعنی از بخار به مایع، داشته باشد. بنابراین جداسازی حاصل یک تبادل همزمان جرم بین دو فاز است، نه صرفاً تبخیر یک جزء و باقیماندن جزء دیگر.
اختلاف نقطه جوش به ما شهود اولیه میدهد، اما طراحی مهندسی تقطیر بر پایه تعادل بخار–مایع (VLE)، موازنه جرم و انرژی، و نرخ واقعی انتقال جرم انجام میشود.
VLE + driving force
نیروی محرک انتقال جرم از کجا میآید؟
برای جزء فرّارتر A، فرض کنید ترکیب مایع بالک برابر xA است. اگر همین مایع در شرایط محلی برج با بخار در تعادل کامل قرار بگیرد، یک ترکیب تعادلی بخار yA* خواهد داشت. اگر بخار واقعی در همان محل دارای ترکیب yA باشد و این دو برابر نباشند، هنوز پتانسیل انتقال جرم وجود دارد.
فرم مفهومی شار جزء A بر مبنای نیروی محرک کلی فاز بخار؛ با تعریف سازگار ضریب انتقال جرم.
هرچه فاصله سیستم از تعادل بیشتر باشد، نیروی محرک بزرگتر است. اما نرخ واقعی فقط به نیروی محرک وابسته نیست؛ مقدار سطح تماس مؤثر، ضرایب انتقال جرم، شدت اختلاط و زمان تماس نیز تعیین میکنند با چه سرعتی این اختلاف کاهش پیدا کند.
فراریت نسبی α یک شاخص مهم برای فاصله رفتار تعادلی دو جزء است. هرچه فراریت نسبی دو جزء به ۱ نزدیکتر شود، جداسازی با تقطیر دشوارتر میشود و معمولاً به تماس مؤثرتر، مراحل بیشتر یا انرژی بالاتری نیاز خواهد بود.
Two-film picture
مدل دو فیلم؛ مقاومت انتقال جرم کجاست؟
یکی از سادهترین مدلهای مفهومی برای توضیح انتقال جرم گاز–مایع، مدل دو فیلم است. طبق این تصویر، نزدیک سطح مشترک بخار و مایع، دو لایه نازک وجود دارند که اختلاط در آنها نسبت به بالک ضعیفتر است و انتقال جزء عمدتاً با نفوذ مولکولی انجام میشود. خود سطح مشترک معمولاً در تعادل موضعی در نظر گرفته میشود.
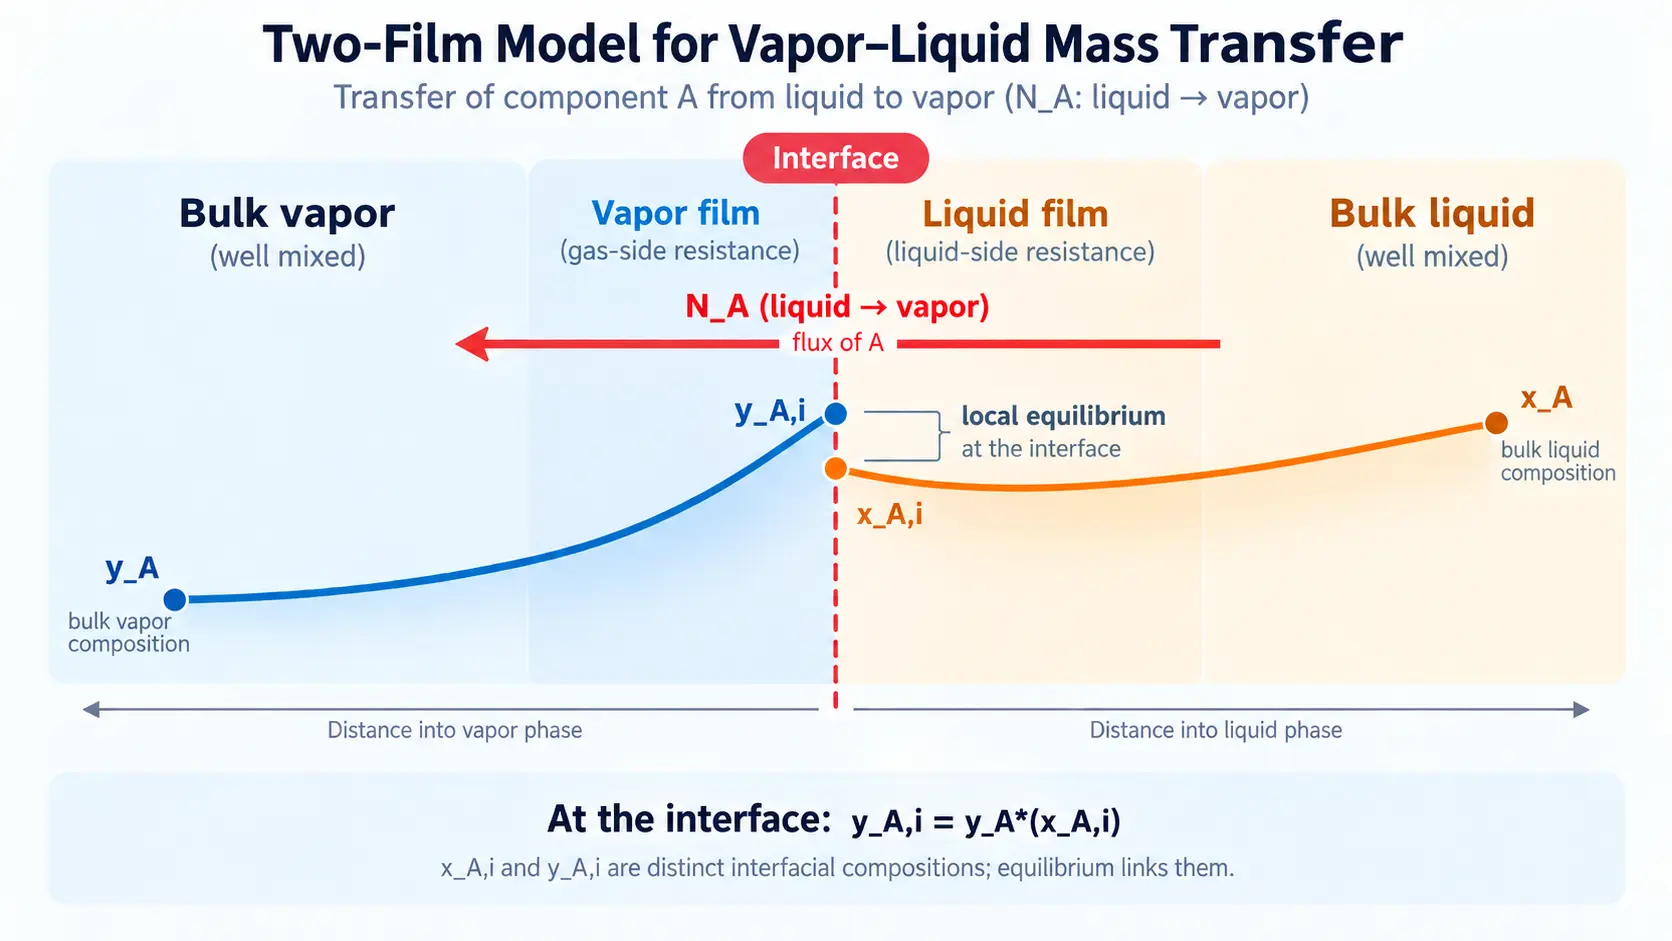
برای جزء A که جهت خالص انتقال آن از مایع به بخار در نظر گرفته شده است.
اگر مقاومت فیلم مایع بزرگ باشد، بهبود اختلاط مایع یا افزایش سطح مؤثر میتواند اثر زیادی داشته باشد؛ اگر مقاومت سمت بخار غالب باشد، رفتار متفاوت خواهد بود. در سیستمهای واقعی، سهم این مقاومتها تابع خواص فیزیکی، فشار، دما، ترکیب، نوع تجهیز و رژیم هیدرودینامیکی است؛ بنابراین نمیتوان یک سمت را همیشه «کنترلکننده» دانست.
Tray efficiency
روی یک سینی، انتقال جرم چگونه رخ میدهد؟
در سینیهای غربالی، ولو یا انواع مشابه، بخار از سوراخها یا ولوها عبور میکند و در لایه مایع روی سینی به شکل حباب و کف پخش میشود. همین پراکندگی، سطح تماس بخار–مایع بزرگی ایجاد میکند. مایع در عرض سینی حرکت کرده و از طریق downcomer به سینی پایینتر میرود، در حالیکه بخار به سینی بالاتر میرود.
در طراحی ایدهآل، هر سینی یک مرحله تعادلی فرض میشود؛ یعنی بخار و مایع خروجی از آن در تعادل کاملاند. اما سینی واقعی زمان و سطح تماس محدود دارد، اختلاط کامل نیست و پدیدههای هیدرولیکی هم وجود دارند. به همین دلیل از راندمان سینی برای ارتباط بین مرحله نظری و عملکرد واقعی استفاده میشود.
تعریف متداول راندمان مورفری بر مبنای فاز بخار؛ اندیسگذاری میتواند در منابع مختلف متفاوت باشد.
اگر بخار با کسر مولی 0.35 وارد سینی شود، در صورت تعادل کامل بتواند به 0.60 برسد، اما در واقع با 0.50 خارج شود، راندمان مورفری بخار برابر ۶۰٪ است. یعنی سینی ۶۰٪ تغییر ترکیبی را که یک مرحله تعادلی ایدهآل میتوانست ایجاد کند، محقق کرده است.
راندمان مورفری عملکرد یک سینی را بر مبنای میزان نزدیکشدن تغییر ترکیب یک فاز به تغییر متناظر در حالت تعادل بیان میکند. در مقابل، راندمان کلی سینیها (Overall Tray Efficiency) برای ارتباط بین تعداد مراحل نظری و تعداد سینیهای واقعی موردنیاز در یک بخش از برج بهکار میرود؛ بنابراین این دو مفهوم نباید بهجای یکدیگر استفاده شوند.
Packed columns
در برج پرشده، مرحله کجاست؟
در برجهای پرشده، سینی مشخصی وجود ندارد. مایع روی سطح پکینگ پخش و به سمت پایین جاری میشود و بخار از فضای خالی پکینگ به سمت بالا حرکت میکند. جداسازی در یک تماس تقریباً پیوسته اتفاق میافتد. بنابراین بهجای اینکه فقط درباره «تعداد سینی» صحبت کنیم، مفاهیمی مثل ضریب حجمی انتقال جرم، سطح مؤثر، HTU/NTU و HETP اهمیت پیدا میکنند.
فرم کلی ارتفاع پکینگ بهصورت حاصلضرب ارتفاع واحد انتقال در تعداد واحدهای انتقال، برای مبنای تعریفشده و مدل مناسب.
ارتفاع معادل یک مرحله نظری؛ پارامتری تجربی/همبستگی که به سیستم و شرایط عملیات وابسته است.
HETP یک «عدد ثابت برای یک نوع پکینگ» نیست. نرخ بخار و مایع، فشار، خواص فیزیکی، کیفیت توزیع مایع، میزان خیسشدن پکینگ، نوع و اندازه پکینگ و حتی قطر برج میتوانند عملکرد مؤثر را تغییر دهند. به همین دلیل در طراحی دقیق، داده سازنده، همبستگی معتبر یا مدلهای Rate-Based اهمیت زیادی دارند.
| ویژگی | برج سینیدار | برج پرشده |
|---|---|---|
| نوع تماس | مرحلهای؛ تماس روی هر سینی | تقریباً پیوسته در طول بستر |
| شاخص رایج عملکرد | راندمان سینی / تعداد مراحل واقعی | HETP یا HTU/NTU / Rate-Based |
| سطح تماس | حباب، کف و سطح مایع روی سینی | سطح خیسشده پکینگ و تماس بخار با فیلم مایع |
| حساسیت هیدرولیکی | Weeping، Entrainment، Flooding | Maldistribution، Dry spots، Channeling، Flooding |
What changes the rate?
چه عواملی انتقال جرم را در برج تقطیر کنترل میکنند؟
تعادل بخار–مایع
فشار، دما، ترکیب و غیرایدهآلی مخلوط، رابطه تعادلی را تعیین میکنند و مستقیماً روی نیروی محرک جداسازی اثر میگذارند.
سطح تماس مؤثر
حبابهای ریزتر، کف مناسب یا خیسشدن یکنواخت پکینگ میتوانند سطح مؤثر بیشتری برای تبادل جرم فراهم کنند.
ضرایب انتقال جرم
تلاطم، نفوذپذیری مولکولی، ویسکوزیته و سرعت فازها روی مقاومت فیلم بخار و مایع اثر میگذارند.
زمان تماس
اگر فازها خیلی سریع از ناحیه تماس عبور کنند، ممکن است فرصت کافی برای نزدیکشدن به تعادل وجود نداشته باشد.
توزیع جریان
در پکینگ، توزیع نامناسب مایع یا کانالیزهشدن بخار میتواند بخشی از سطح را عملاً از فرآیند جداسازی خارج کند.
انتقال حرارت همزمان
تبخیر و میعان با تبادل انرژی همراهاند؛ بنابراین دما و انتقال حرارت با نرخ انتقال جرم و VLE بهطور مستقیم کوپل هستند.
Hydraulics vs mass transfer
چرا برج ممکن است از نظر تئوری خوب باشد ولی در عمل خوب جدا نکند؟
طراحی ترمودینامیکی و تعداد مراحل فقط بخشی از مسئلهاند. اگر هیدرودینامیک برج از محدوده مناسب خارج شود، سطح تماس و الگوی جریان خراب میشود و راندمان واقعی افت میکند. چند نمونه مهم:
Weeping / Dumping
در سرعت بخار پایین، مایع میتواند از سوراخهای سینی نشت کند. تماس بخار–مایع کاهش یافته و سینی بخشی از کارایی خود را از دست میدهد.
Entrainment
در سرعت بخار بالا، قطرات مایع به سینی بالاتر حمل میشوند و ترکیبها را دوباره مخلوط میکنند؛ این پدیده میتواند راندمان جداسازی را کاهش دهد.
Flooding
با افزایش بیش از حد بار بخار/مایع، جریان خلافجهت مختل، افت فشار بالا و ظرفیت مؤثر برج محدود میشود.
Maldistribution
در برج پرشده، توزیع ضعیف مایع یا بخار باعث میشود بخشی از پکینگ خوب کار کند و بخش دیگری تقریباً بلااستفاده بماند.
Foaming
کف پایدار و کنترلنشده میتواند هیدرودینامیک سینی، افت فشار و حمل مایع را تغییر دهد و عملکرد قابل پیشبینی را مختل کند.
Fouling
رسوب، گرفتگی سوراخها یا آلودهشدن پکینگ، سطح مؤثر و توزیع جریان را تغییر میدهد و معمولاً افت فشار و راندمان را بدتر میکند.
Equilibrium stage vs Rate-Based
دو نگاه مهم در شبیهسازی برج تقطیر
بسیاری از محاسبات کلاسیک تقطیر بر مبنای مرحله تعادلی هستند. در این روش فرض میشود خروجی بخار و مایع از هر مرحله در تعادلاند و سپس با راندمان، عملکرد واقعی تقریب زده میشود. این نگاه برای طراحی مفهومی، آموزش و بسیاری از کاربردهای مهندسی بسیار مفید است.
در مدل Rate-Based بهجای تحمیل تعادل کامل در خروجی هر مرحله، انتقال جرم و حرارت از طریق ضرایب فیلم، سطح تماس و نیروهای محرک محاسبه میشود. این مدل برای سیستمهای پیچیده، برجهای پرشده، فشارهای خاص یا شرایطی که راندمان ثابت نمیتواند رفتار واقعی را خوب نمایندگی کند، تصویر فیزیکی دقیقتری ارائه میدهد.
اگر یک برج در شبیهسازی تعادلی «خوب» کار میکند اما در سایت خلوص هدف را نمیدهد، فقط به تعداد stages نگاه نکنید. فشار و دما، reflux و boilup، وضعیت سینی/پکینگ، افت فشار، flooding/weeping، توزیع مایع و آلودگی تجهیز هم باید بررسی شوند.
جمعبندی
قلب عملکرد یک برج تقطیر، انتقال جرم بین بخار و مایع تحت محدودیت تعادل بخار–مایع است. نیروی محرک از فاصله ترکیب واقعی با حالت تعادلی ایجاد میشود؛ ضرایب انتقال جرم و سطح تماس تعیین میکنند این اختلاف با چه سرعتی کاهش پیدا کند؛ و هیدرودینامیک مشخص میکند آیا اصلاً سطح و زمان تماس مناسبی در اختیار دو فاز قرار میگیرد یا نه. در برج سینیدار، این واقعیت با مفاهیمی مثل راندمان مورفری و تعداد مراحل واقعی بیان میشود و در برج پرشده با HETP، HTU/NTU یا مدلهای Rate-Based. بنابراین برای فهم یا عیبیابی تقطیر، ترمودینامیک، انتقال جرم و هیدرودینامیک باید همزمان دیده شوند.
منابع مورد استفاده در تدوین مقاله
- Seader, J. D., Henley, E. J., Roper, D. K. — Separation Process Principles, Wiley.
- Treybal, R. E. — Mass-Transfer Operations, 3rd Edition, McGraw-Hill.
- Engineering LibreTexts — Distillation: stage efficiency, reflux and column fundamentals.
- NPTEL — Mass Transfer Operation I, Distillation: tray efficiency and Murphree efficiency.
- NPTEL — Mass Transfer Operations I: packed columns, HETP and distillation modules.